2026.10.04
高纯PPH板材如何避免颗粒污染?
高纯PPH板材避免颗粒污染,关键不是在成品最后冲一遍,而是从拆包、切割、焊接、搬运到封口都不再制造新颗粒。洁净材料进入普通木工或金属加工环境后,空气尘、刀具屑、纸箱纤维和人员接触会迅速覆盖原始表面。
拆包分成外层与洁净层
AGRU高纯系统指南采用保护包装并建议在准备区去外袋、在洁净区保留内袋至使用前。板材项目可据此设计双层包装和分区拆包,但包装等级由供需文件确认。纸箱、木托和未经擦拭的外膜不直接进入最终洁净区,高纯PPH板的板号与方向要在洁净标签上延续。
切割工具必须专用且可清洁
锯片、铣刀、台面和真空吸尘系统不得与碳钢、玻纤或普通回料板共用。刀具保持锋利,减少拉毛和熔屑;切口先用经批准方法去毛刺,不用会掉纤维的砂纸或抹布。操作员不触摸未来接液面,即使戴手套也不能把触摸当成安全动作。
温湿度影响焊接与颗粒附着
AGRU安装指南给其高纯焊接环境5—40℃、湿度≤70%的条件,并要求避免IR焊接处气流。板焊槽体应采用对应材料供应商批准窗口,不能直接照搬管路数字;但温湿度、气流和空气颗粒必须有记录,否则批次间无法比较。
预制能减少现场暴露次数
AGRU对管路建议在较小OD 20—63 mm范围采用带连接件的预制段,对>63 mm使用法兰预制段以减少狭窄现场焊接。这个口径边界不适用于板材尺寸,却揭示同一原则:在可控区完成尽可能多的切割和焊接,封住端口后再搬到设备位置。
焊缝和死角要能被冲洗
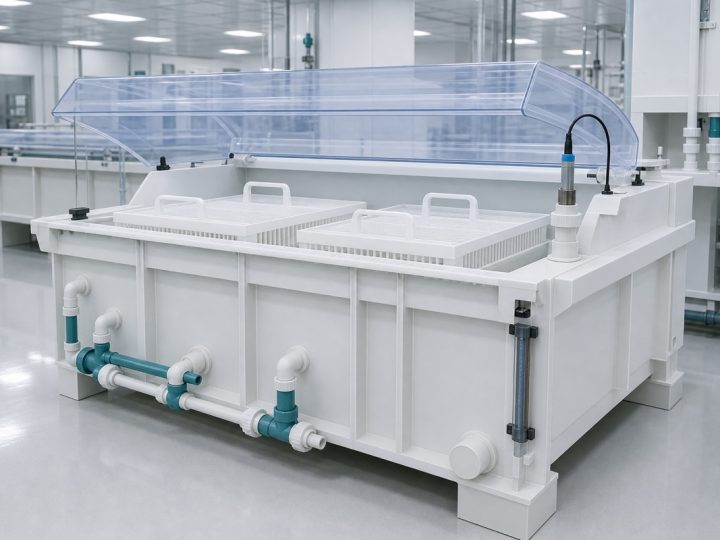
PPH晶圆清洗槽的焊缝应连续、可检查,溢流堰和排液口避免捕集碎屑。每道接液焊缝100%按批准程序外观检查,首件切片或试样验证熔合;未经评定打磨焊珠会制造划痕与新颗粒,不能作为默认洁净处理。
交付前用基线和冲洗曲线验收
先检测进水或冲洗液基线,再在规定流量、时间和取样位置测颗粒趋势。记录过滤器批号、采样瓶、空白样及仪器下限,直到结果达到项目判据并趋于稳定。成品封口使用洁净兼容材料,现场重新开口后按暴露范围复洗。
一手资料
- AGRU:PURAD高纯系统目录,给出洁净区安装、双层包装、温湿度、接触与预制建议。
- AGRU:PURAD高纯管路系统,说明ISO Class 5制造、自动焊接和质量控制。
- SIMONA:SEMICON材料方案,说明湿式工作台、高纯输送和分配部件采用不同材料体系。