PP槽体底部坡度怎么做?排液和清洗设计方法
PP槽底坡度的目标是把可排残液控制到工艺允许值,同时保持底板可靠支承。坡度不是越大越好:落差会占用有效深度、改变接口标高并增加斜板受力。设计应先给出槽长、液体黏度、固体沉降、允许残液和清洗方式,再选择坡底结构。
用落差而非一句坡度表达图纸
坡度i与长度L的关系可用高差Δh=L×i核对。例如沿2 m方向取1:100,理论高差是20 mm;若取1:50,则高差为40 mm。这只是展示尺寸换算,不是PP槽通用推荐值。最终比例要经排液试验、残液核算和结构审查确定,并在图纸标清坡向、起终点标高与公差。
三种结构不能用垫块随意互换
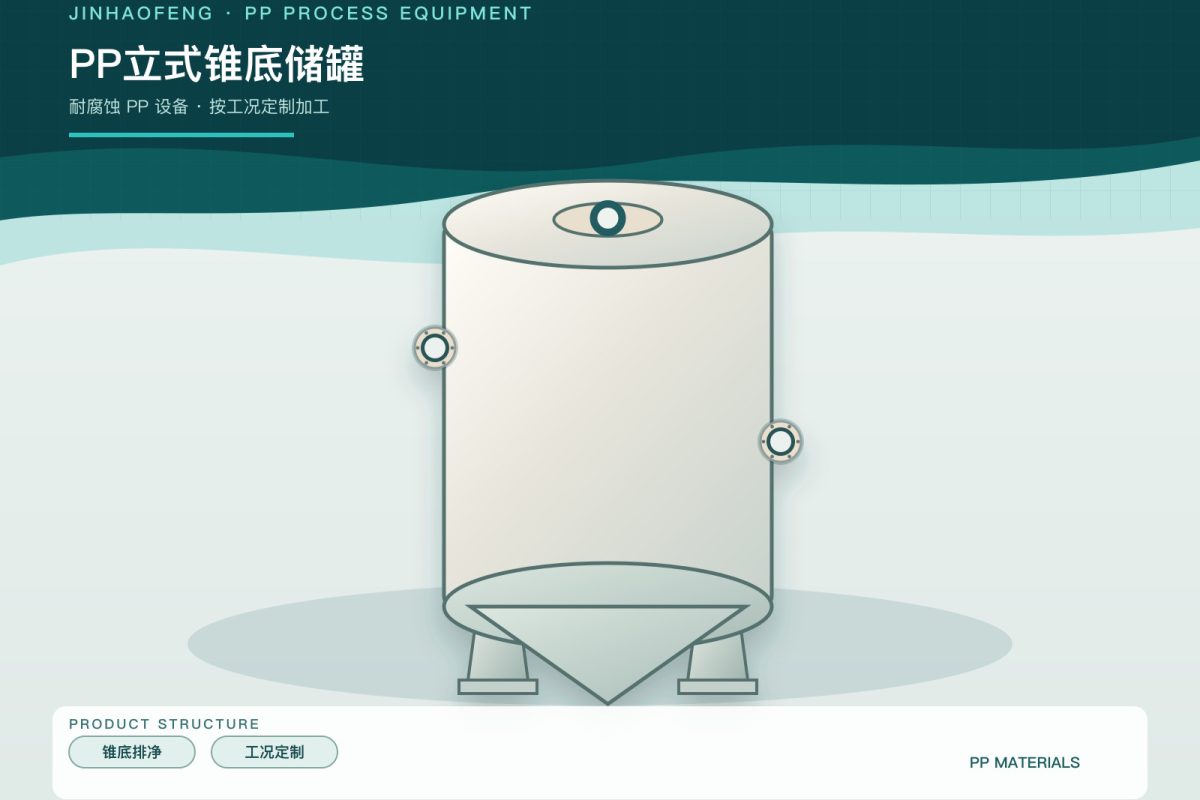
常见做法有水平承重底板上增设斜内底、整体成型的锥形或斜底、局部低点集液坑3种结构。第一种易保持基础水平但增加一道内焊缝;第二种排净直接,却需要专用外部支承;第三种落差小,但低点附近开孔与焊缝更集中。PP立式锥底储罐必须按其完整支架使用。
平底罐不能靠倾斜基础获得坡度
HSE要求普通平底热塑性罐安装在连续、水平、光滑且承载的表面上,并警示不稳定垫层会造成底部不均匀应力。由此,不能在一侧塞楔块把原平底槽整体抬斜,也不能让底板跨在零散型钢上。若设计确需坡底,应让结构计算与支承面共同匹配该几何。
排口细节决定最后一层液能否出去
底排口中心若高于最低面,仍会形成环状残液;法兰内伸、焊脚和阀腔也可能成为积液台阶。排口位置还要留出焊接、阀门拆卸和基础开槽空间,外管重量由支架承担。含固体介质需核对颗粒能否通过阀门,不用减小口径换取更低标高。
清洗路径要避免把污物推回死角
冲洗喷嘴、刮洗方向和操作口应顺着坡向布置,角部圆滑过渡并减少盲区。电镀线的带出液可能回收,其他废液则需分质处理;EPA资料说明滴液回收能否返回工艺取决于浴液和污染条件。任何回收方案都要防止错误阀位造成不同化学品混合。
用定量残液验证而非只看水流
验收先测实际高差与低点坐标,再用规定体积注水湿润全底,排至无连续流后称量或量取残液。分别在空槽、设计液位和循环停止后观察底板、排口及支承,没有异常变形才进入工艺试车。黏性或易结晶介质还应用代表性替代液验证,清水排净不能直接外推。
一手资料
- HSE:热塑性储罐完整性管理PM86,明确平底罐需连续、水平、平滑承载,并要求检查排液与基础。
- AGRU:20 m³ PP-H硫酸储罐案例,展示平底、锥顶及完整附件按DVS体系一体设计的实例。
- EPA:金属表面处理减废指南,说明滴液槽、回流面和带出液回收的工艺条件。

