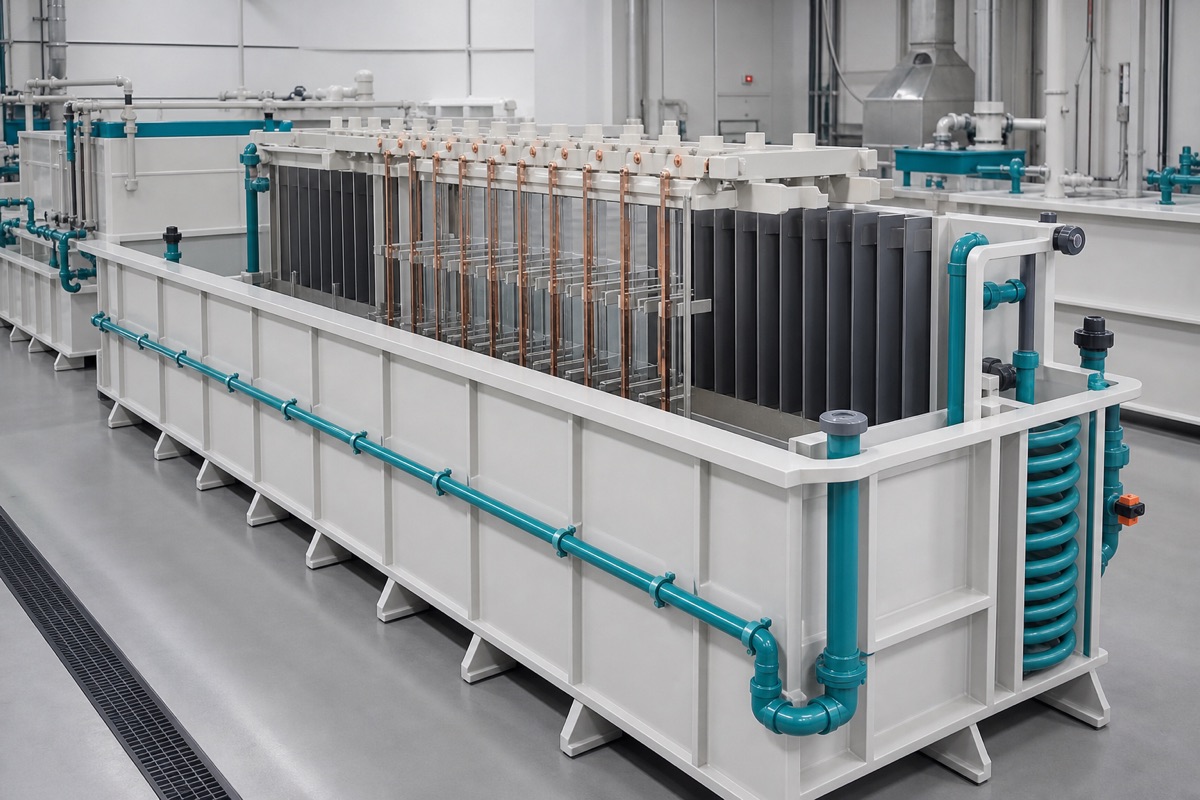
PP阳极氧化槽
按氧化线槽位定尺焊制,8–20mm板材加外置加强筋,可预留冷却盘管与溢流口,出厂做电火花检测和满水试漏,适配硫酸阳极氧化工艺。
材质
PP 聚丙烯
密度
0.91–0.93 g/cm³
长期使用温度
-20 ~ 80℃(短时 95℃)
耐腐蚀性
耐大多数酸、碱、盐水溶液(强氧化性介质请来电确认)
常规板厚
8 – 20 mm(按槽体尺寸与工况核算)
结构加固
外置加强筋 / 型钢框架,防变形
尺寸
按工位 / 产线布局定制
可选配置
加热或冷却盘管、液位口、溢流口、放空口
成型工艺
板材下料 + 热熔焊接,焊缝经检验
应用行业
电镀表面处理
定制
源头工厂,支持非标定制 / 来图加工
以上为该系列常规参数范围,具体规格以工况选型确认为准,欢迎来电核对。
阳极氧化槽里泡的是硫酸类电解液,槽内布着阴极板、通着直流电,槽体因此要同时做到三件事:耐酸、绝缘、经得住挂具起落的磕碰。PP 槽体自身不导电,不像金属槽必须靠衬里隔绝电流与介质,也就少了衬层鼓包、剥落漏液这层隐患。
槽体是怎么焊出来的
用 8–20mm PP 板下料后热风焊接成型,板厚按槽体尺寸与液深核算。氧化槽普遍又长又深,侧壁受液压易外鼓,外侧要满布加强筋,尺寸大的再加型钢框架抱住。氧化过程有放热、部分工艺要控温,槽内可预留冷却盘管的固定位与进出口;液位口、溢流口在制作时一并开好,比现场开孔可靠得多。焊缝是槽体的命门:厂内焊工持证上岗,出厂前逐条做电火花检测,再满水试漏,不渗不漏才发货。
开工前需要你确认的事
- 槽内净尺寸与液深:按最大工件加挂具留余量,板厚与筋距随之重新核算;
- 控温方式:要装盘管的,提前给出盘管规格与进出方位;
- 槽沿做法:要不要承托导电排、要不要配槽边吸风,直接影响槽口结构;
- 前后槽位:氧化线上的除油、水洗槽可一并焊制,比如PP漂洗槽,整线槽体一家做,槽沿高度容易对齐。
用起来要注意什么
槽体按常压设计,只能敞口或微负压使用,不能封闭加压。电解液温度控制在 PP 长期耐受的 -20~80℃ 区间内;若工艺液添加强氧化性成分,介质需逐项确认,必要时改用 PVDF。安装时槽底必须满承托,不能垫几条枕木悬空。来图或到厂量尺均可,电话 186 1558 6932(微信同号),48 小时内回复交期与报价。
在线询价 / INQUIRY
就这款产品,查现货与报价
留下规格、数量、裁切或加工要求与到货城市,我们 48 小时内回复现货、交期和报价。
材料规格确认
支持定尺加工
可拿样 / 看厂


