2026.10.10
PPH槽体焊接为什么需要工艺记录?
PPH槽体焊缝冷却后外观相似,内部熔合质量却受材料、表面、温度、速度、压力和操作者共同影响。工艺记录把每道焊口与这些变量连接起来,使异常可以定位、同类接头可以比较,也避免多年后只剩“当时焊得很好”的口头判断。
十项基础记录形成最小闭环
至少记录焊缝号、图纸版本、板材批次、焊条批次、坡口与表面处理、设备编号、温度、速度或压力、操作者、日期与环境等10项记录。若参数由设备自动采集,原始文件仍应绑定焊缝号,不能只有一张整机汇总表。
不同焊法需要不同参数字段
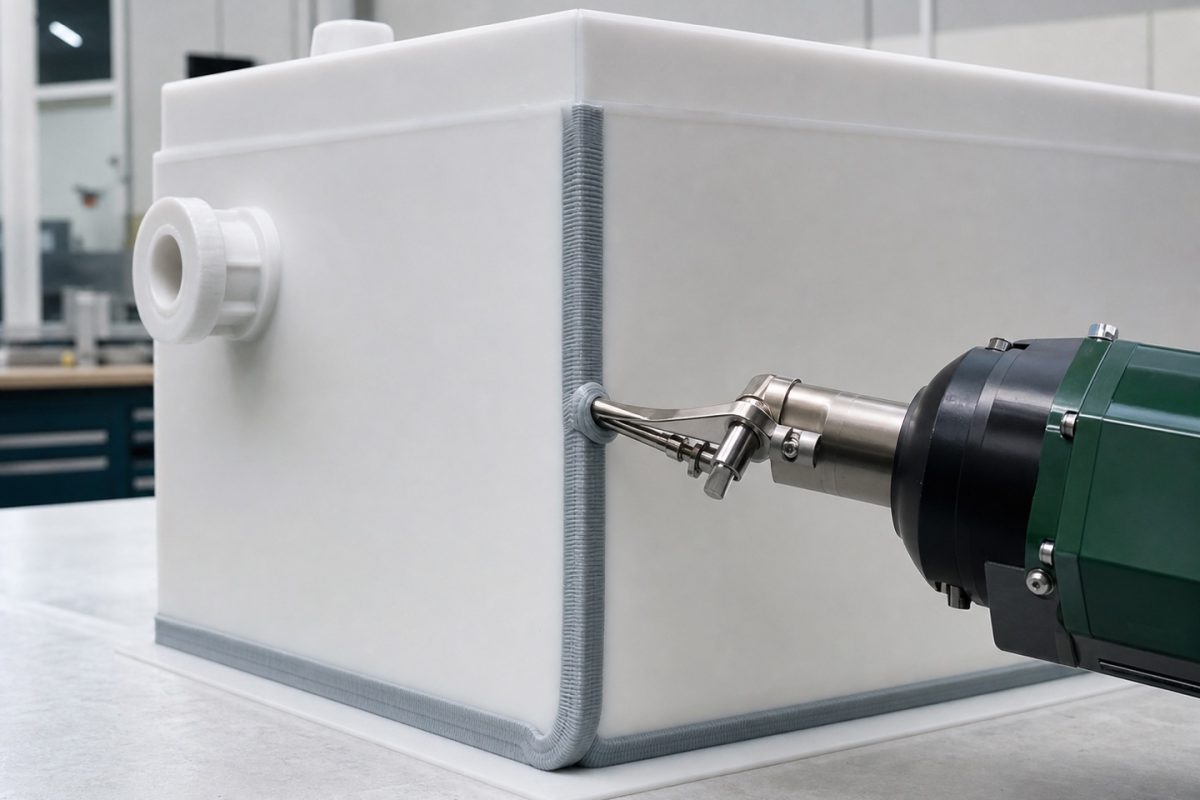
PP挤出焊接关注热风与熔体温度、速度、压靴和焊条;热板对接则记录适配、加热、转换、接合、冷却。SIMONA特定PP对接工艺例给热板210 ± 10°C、接合压力0.10 MPa、加热压力≤0.01 MPa,这些值只能用于相应体系。
材料批次是参数解释的前提
同属PPH,树脂、MFR、颜色、高纯或阻燃改性不同会改变熔融和收缩。焊条外观同色不能证明相容;PP板材焊接加工生产前把母材、焊材数据与工艺评定对应,换批或换供应商按质量计划决定是否重做首件。
环境记录可解释偶发缺陷
低温、强气流、水汽和尘粒会改变加热或污染熔融面。记录工位温湿度、洁净状态和中断事件;端面加工后触摸、停机重启、设备报警都写入异常栏。事后看到一串气孔,才能区分材料潮湿、热风不洁还是操作中断。
检查结果回填到同一焊缝号
可达焊缝100%按规定做外观检查,尺寸、无损或破坏性试验依风险计划执行。首件可保留2份见证件,一份立即切片/力学试验,一份用于复核。发现不合格时,用焊缝号锁定同设备、同材料和同班次的影响范围。
记录用于改进而不是补签
车间当班填写并由独立人员复核,设备时间、材料领用和图纸修订应能互相校验。空白参数不能在完工后凭记忆补齐;超限接头进入不合格程序,不能修改记录使其“落在窗口内”。交付数据按项目要求长期保存。
一手资料
- SIMONA:热塑性塑料焊接指南,给出材料准备、人员、设备和PP对接焊参数表。
- SIMONA:热塑性管路工程手册,说明焊接阶段、拖曳压力、检查和记录要求。
- AGRU:PURAD高纯系统目录,说明高纯安装环境、自动焊接与质量追溯。