2026.04.08
PP板V型坡口怎么开?坡口角度与焊层安排思路
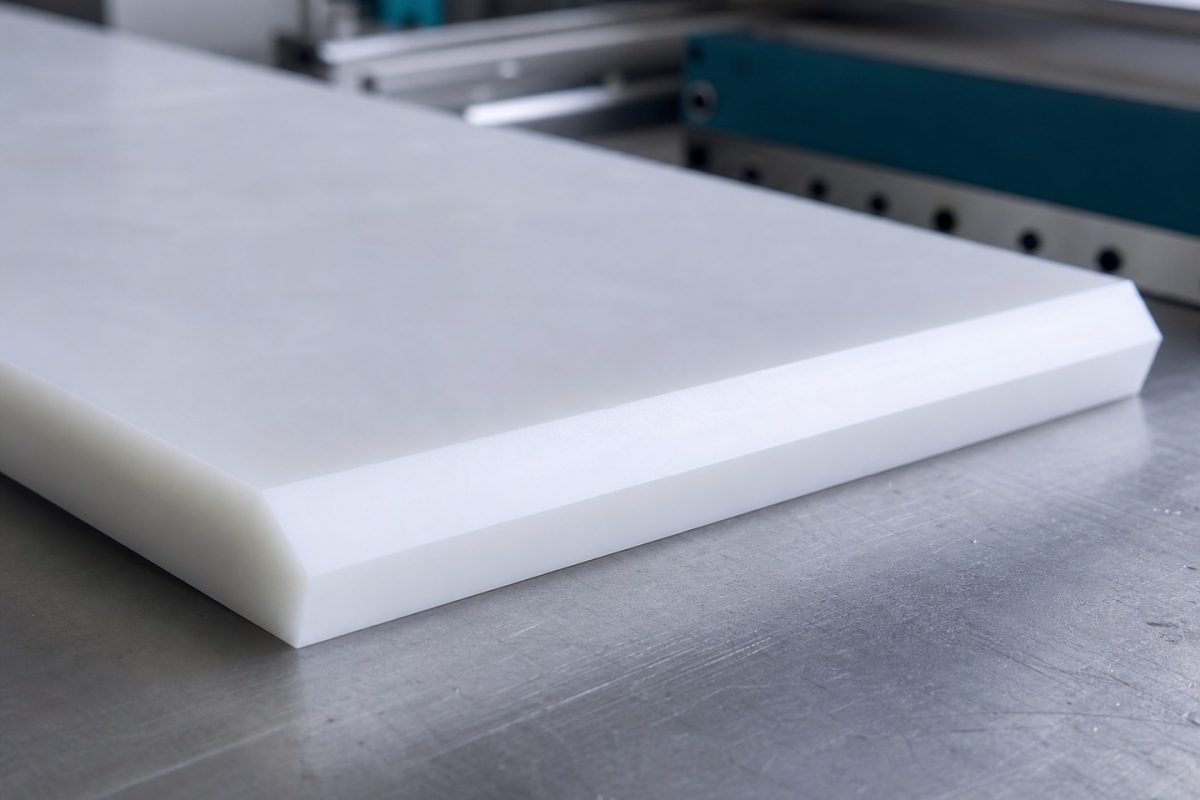
PP板V型坡口适合只能从一侧施焊或相对较薄的对接结构。SIMONA建议板材倒角约30°—35°,但这是单边坡口角的工艺参考,最终接头角度、根部间隙和钝边要由焊接工艺评定与结构图共同确定,不能只拿量角器开一个“看着像V”的槽。
坡口加工首先保证直线和对称
可用刨、铣、锯或专用刮削工具加工,边缘保持连续,不留锯齿、烧焦和深缺口。PP板材坡口加工完成后检查角度、根部厚度、直线度和错边四项,再进行表面刮削。
热刀随意熔出坡口会形成氧化和圆滑表皮,不利于后续界面熔合。
5mm板为什么也要分层
SIMONA热风焊示例中,5 mm板V缝采用6道3 mm焊条填充。这个例子说明焊缝体积应分层建立,不能用一根粗焊条一次盖满;实际道数仍受坡口、间隙、焊条和工艺影响。
根层先确保连续熔合,填充层控制两侧受热均匀,盖面层不应靠过量堆高掩盖缺料。
热影响带要左右均匀
SIMONA指出焊缝两侧加热带宽度约5—8 mm,并应形成双边熔珠。若一侧熔珠明显而另一侧仍干燥,可能是喷嘴偏斜、错边或速度不稳。每层自然冷却后机械刮削,再焊下一层。
根部间隙不能现场随意放大
间隙过小会使根部热气和焊材难以进入,过大则需要更多填充并易烧穿或下塌。钝边过厚也可能形成根部未融合。首件切片观察根部连续性,比只看表面盖面更有意义。
一侧焊接的变形怎样控制
V缝热量集中在同一侧,长拼板容易弯曲。装夹应允许合理收缩,采用对称分段、跳焊或经评定顺序,不能用过度强制夹紧把应力锁入板内。完全冷却释放夹具后再测平整度,必要时由设计方调整焊缝结构。
坡口验收用样板而不是口头感觉
制作与工艺角度、钝边相符的检验样板,沿焊缝多点检查,并记录起点、中段和末端。CNC或铣削参数稳定后仍需检查刀具磨损,因为长坡口末端可能角度变浅。板边若有运输缺口,应先排版避让,不应让坡口加工把缺陷隐藏在根部。
首件焊后切取代表截面,确认道次排列、根部与两侧融合,再锁定批量工艺。只测坡口角度而不验证成品焊缝,无法证明这套安排真正适用。
一手资料
- SIMONA:PP焊接加工说明,提供30°—35°坡口、焊层示例及加热带要求。
- Leister:塑料热风焊接, 介绍V缝热风焊与高速焊嘴应用。
- ISO 15013:2022,规定PP实心挤出板材料与尺寸试验基础。

