2026.04.09
PP板X型坡口什么时候用?厚板焊接如何减少变形
PP板X型坡口(SIMONA资料称DV双V缝)适合两侧都能施焊、希望把热量和收缩分布在两面的较厚对接板。它不能单纯理解为“厚度超过多少就必须用”,还要看设备可达性、介质面要求、焊接方法和结构计算;只有一侧能操作时仍可能采用V缝方案。
双V坡口如何布置
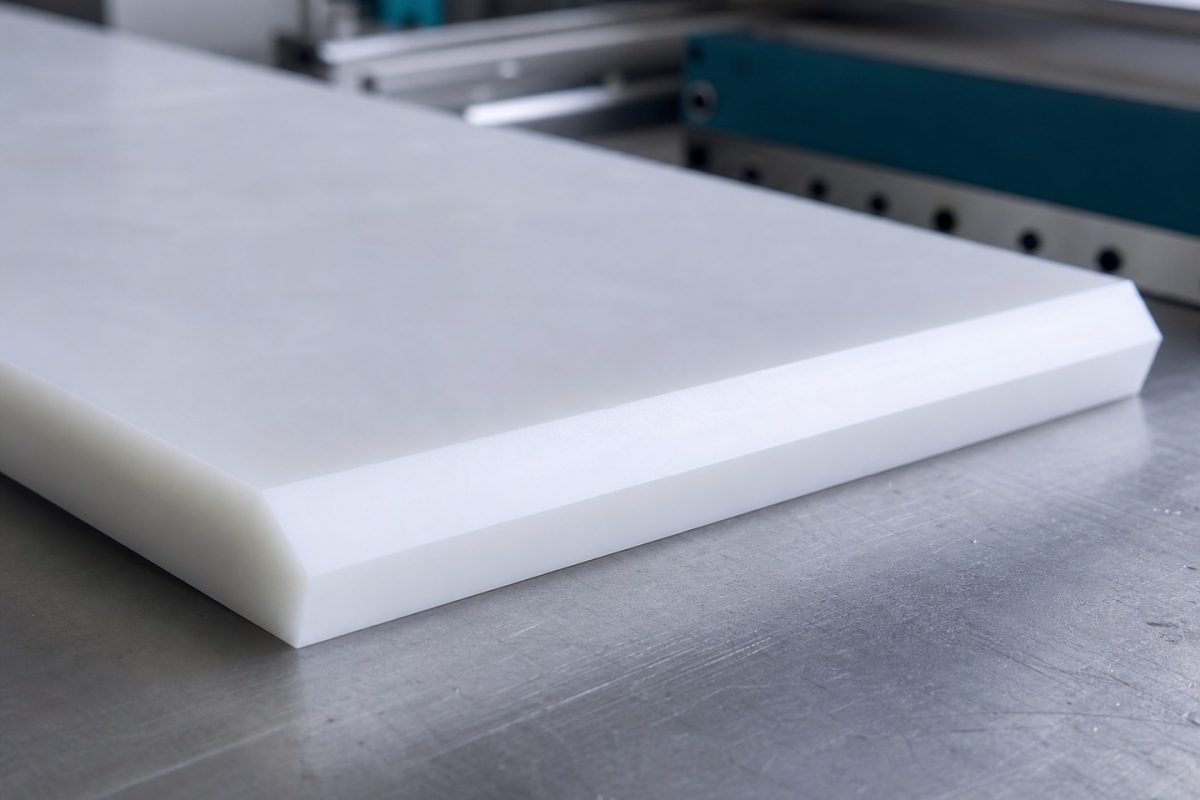
两面分别加工约30°—35°倒角并保留经评定的根部形状,坡口中心应对齐,不能一面深、一面浅。PP板材坡口加工后检查两面角度、根部厚度、错边、直线度和表面缺口五项。
SIMONA从4 mm板就给出DV焊层示例,这说明选型还与接头和制造要求有关,不是只针对超厚板。
为什么交替焊接可以减少弯曲
若所有焊层先集中在一面,冷却收缩会把板材拉弯。SIMONA建议较厚板采用DV准备时,每完成一层翻转工件,使新焊层交替位于相反侧。对大型槽板无法频繁翻转时,应设计可执行的对称分段顺序和工装。
交替并非趁热立即翻面叠焊,每道仍需自然冷却和刮除氧化层。
10mm板的分层示例怎样理解
SIMONA表中10 mm板DV缝示例为两面各6道3mm焊条。6道是对应其坡口与热风焊的示例,不可直接复制到挤出焊或不同根部间隙。工艺评定应确认每层位置、焊条直径、温度、速度与压力。
根部质量比盖面宽度重要
双面焊仍可能在中心留下未融合、夹气或污染层。第一面根层和翻面后的清根/刮削方式要写清,不能只从第二面加热覆盖。首件截面或规定力学试验用于确认中心连续连接。
完全冷却后再判定变形
装夹过硬会把热收缩转化成残余应力,装夹太松又可能错边。使用可重复定位、允许合理收缩的工装,记录焊接顺序与环境。完全冷却后释放夹具并测直线度、错边与整体翘曲;热态压平不能作为合格依据。
若设备内侧要求平滑,应在图纸中明确哪一面是介质面,不能现场为了外观随意磨掉承载焊道。
一手资料
- SIMONA:PP焊接加工说明,说明DV/X缝、交替焊层和板厚道数示例。
- Leister:塑料焊接技术资源, 提供热风及挤出焊接的接缝应用资料。
- HSE:热塑性储槽完整性管理PM86,强调制造缺陷与焊缝质量影响槽体长期完整性。

